Подложка как фактор печати
Флексографская печать на бумаге и картоне начинается не с краски и не с вала, а с подложки. Бумага впитывает, картон сопротивляется, ламинированная поверхность отражает. От этих свойств зависят плотность оттиска, скорость сушки и допустимое число красочных секций. Подложка определяет режимы, а не наоборот.
Впитывание краски
Бумага с высокой впитывающей способностью быстро поглощает краску, и оттиск сохнет за несколько секунд после контакта с анилоксовым валом. Это позволяет печатать на высокой скорости без промежуточной сушки. Однако избыточное впитывание размывает границы изображения: краска расползается по волокнам, тонкие линии теряют четкость, а мелкие шрифты могут стать нечитаемыми.
Картон плотностью выше 250 г/м² впитывает медленнее. Краска дольше остается на поверхности, что дает более плотный и ровный оттиск, но требует контроля за временем, пока краска не схватится. Если подложка слишком сухая или слишком влажная, впитывание меняется непредсказуемо.
Поверхность и ее подготовка
Гладкая поверхность дает резкий оттиск и равномерное распределение краски. Шершавая или рыхлая поверхность задерживает краску в порах, и изображение становится матовым, с потерей контраста. Для мелованной бумаги и картона поверхность обычно достаточна ровная, но у немелованной крафт-бумаги рельеф волокна заметен и влияет на качество печати.
Перед запуском тиража поверхность проверяют визуально и на ощупь: наличие бугорков, полос от каландра, пылинок или остатков клея. Любое локальное отклонение в структуре листа проявляется в оттиске как пятно или пропуск краски.
Анилоксовый вал и дозирование краски
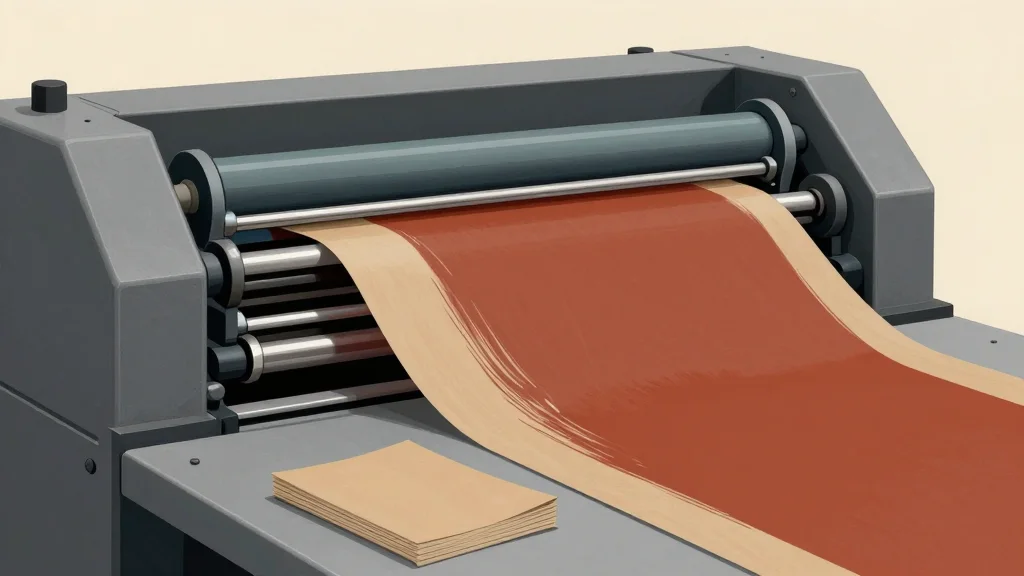
Анилоксовый вал, эластичный вал с ячейками, которые дозируют краску перед нанесением на подложку, связывает краску и бумагу. Размер ячеек подбирается под тип краски и подложку. Для впитывающей бумаги допустимы ячейки с большим объемом, для гладкой поверхности — с меньшим. Несоответствие между валом и подложкой приводит либо к избытку краски, который не успевает впитаться, либо к недостатку, когда изображение бледное.
Сушка и ее ограничения
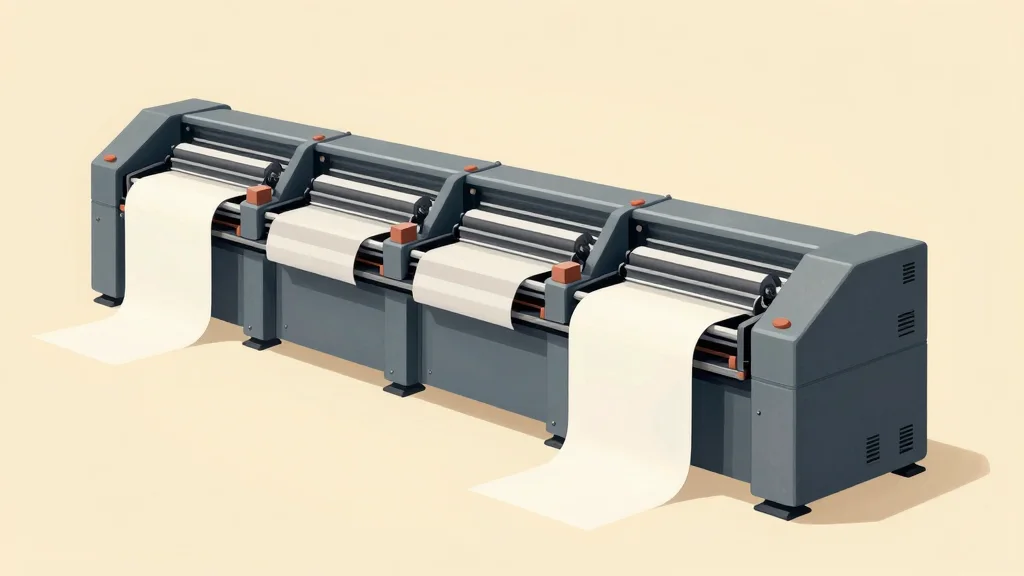
Сушка в флексографской печати на бумаге чаще всего происходит за счет впитывания и испарения растворителя. Для водных красок на бумаге испарение влаги занимает несколько секунд при комнатной температуре. Для спиртовых красок скорость выше, но требуется вентиляция. При многоцветной печати каждая секция оставляет на подложке слой краски, и если предыдущий слой не схватился, следующий может его размыть.
Сушка горячим воздухом ускоряет процесс, но перегрев бумаги приводит к короблению листа и изменению геометрии печати. Сушка УФ-красками на бумаге возможна, но требует специальных составов и контроля температуры, чтобы не повредить поверхность.
Плотность и толщина подложки
Плотность бумаги измеряется в граммах на квадратный метр и определяет, сколько краски подложка способна принять. Бумага 80 г/м² впитывает быстро и полностью, картон 350 г/м² — медленно и частично. Толщина, измеряемая в микрометрах, влияет на прогиб подложки в зоне контакта с валом. Тонкая бумага прогибается сильнее, и оттиск может быть неравномерным по ширине листа.
Контроль результата
Проверка печатного результата начинается с первого листа, прошедшего все секции. Оттиск осматривают при дневном свете или под лампой с цветовой температурой 5000 кельвинов. Оценивают плотность краски, четкость границ, отсутствие растекания и равномерность по всей ширине полотна.
Далее проверяют совмещение красок: если цвета наложены друг на друга, смещение должно быть меньше ширины самой тонкой линии в макете. Для упаковочной печати допустимое смещение обычно не превышает 0,1 мм. Контроль проводят на нескольких листах из разных участков рулона, потому что свойства бумаги могут меняться по длине.