Назначение линейной флексографии
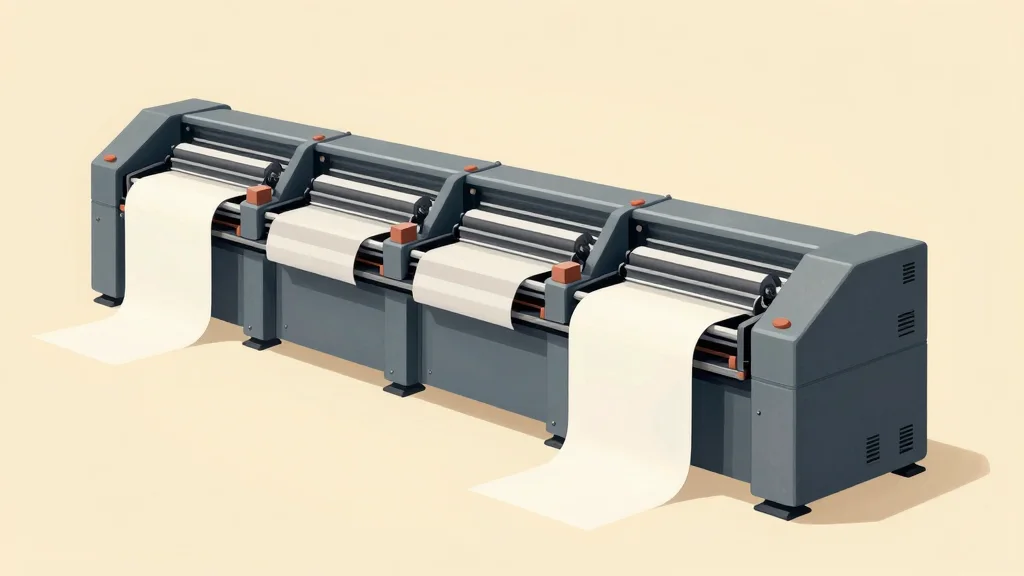
Линейная флексографская машина печатает поочерёдно: каждый цветной узел с анилоксовым валом и печатной формой проходит подложку последовательно, в отличие от ротационной схемы, где все цвета наносятся одновременно. Для бумажной и картонной упаковки такая компоновка обеспечивает точное совмещение и удобную смену форм, поэтому линейные машины широко применяются в производстве складной упаковки, этикеток, коробов и листовых материалов.
Повтор печати и геометрия узла
Повтор печати определяет расстояние между одинаковыми участками изображения вдоль полотна. Он зависит от диаметра анилоксового вала и печатной формы, а также от количества узлов и их взаимного расположения. При смене подложки с более тонкой бумаги на плотный картон повторяемость может сместиться, если не скорректировать натяжение полотна и положение узлов. Контроль повторяемости выполняется по пробным оттискам с нанесёнными контрольными метками.
Анилоксовый вал и дозирование краски
Анилоксовый вал, или дозирующий вал, имеет мелкоячеистую поверхность, которая отбирает излишек краски с печатной формы и передаёт на подложку заданное количество. Размер ячейки и угол её наклона подбираются под конкретную краску и материал. На гладкой мелованной бумаге допустимы более мелкие ячейки, тогда как для фактурных и пористых подложек выбирают ячейки крупнее, чтобы краска быстрее впитывалась и не растекалась.
Влияние подложки на оттиск
Плотность и структура бумаги определяют поведение краски при контакте с формой. Лёгкая бумага плотностью около 30–60 г/м² быстро впитывает краску, что снижает риск растекания, но требует более частой замены анилоксовых валов, поскольку ячейки забиваются частицами наполнителя. Картон плотностью 200–350 г/м² впитывает медленнее; при недостаточной дозировке краска остаётся на поверхности и может переноситься на следующий узел. Для таких подложек применяют краски с повышенной вязкостью и увеличивают расстояние между узлами.
Сушка и межузловые интервалы
Между печатными узлами линейной машины располагаются зоны сушки или охлаждения. Для водных красок на бумаге достаточно короткого интервала с принудительной вентиляцией, тогда как для растворных красок на картоне устанавливают инфракрасные или воздушные сушильные секции. Недостаточная сушка приводит к переносу краски на анилоксовый вал следующего узла и к смазанию изображения. Оптимальный интервал подбирается по пробной печати: красочный слой должен быть сухим на ощупь и не оставлять следов при прикосновении пальца.
Натяжение полотна и привод
Стабильность совмещения зависит от равномерного натяжения полотна и точности привода каждого узла. В машинах с сервоприводом скорость каждого узла синхронизируется электронно, что снижает накопление ошибок при длительной печати. В машинах с механическим приводом через цепные передачи точность выше при стабильной скорости, но при разгоне и торможении полотна возможны кратковременные смещения. Для картонной упаковки с крупными тиражами предпочтительны узлы с независимым сервоприводом.
Размотка и перемотка
Диаметр рулона на размотке и перемотке влияет на натяжение полотна. По мере уменьшения рулона на размотке натяжение растёт, а на перемотке, наоборот, снижается. Современные машины компенсируют это автоматическими тормозами и регуляторами натяжения. При работе с картоном высокой плотности выбирают максимальный диаметр перемотки, чтобы снизить число смен рулона и количество стыков.