Назначение линейной машины
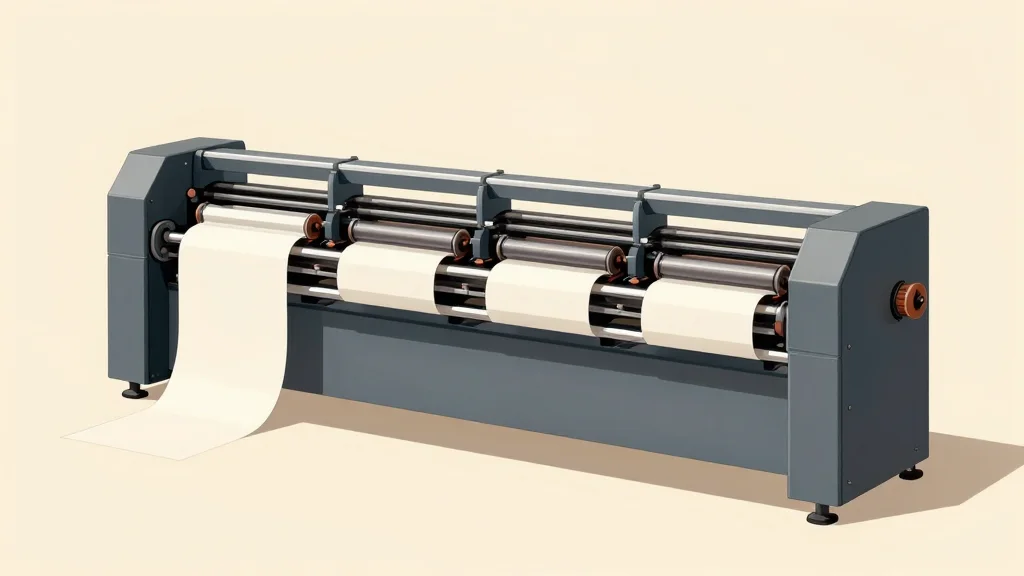
Линейная флексографская машина печатает на рулонной бумаге или картоне, протягивая подложку последовательно через несколько печатных секций. Каждая секция отвечает за один цвет или один элемент изображения. В отличие от ротационной машины кольцевого типа, где подложка движется по замкнутому контуру, линейная машина развивает полотно в прямую линию от размотки до перемотки. Такая компоновка упрощает контроль натяжения и облегчает установку секций под конкретный тираж.
Печатная секция и анилоксовый вал
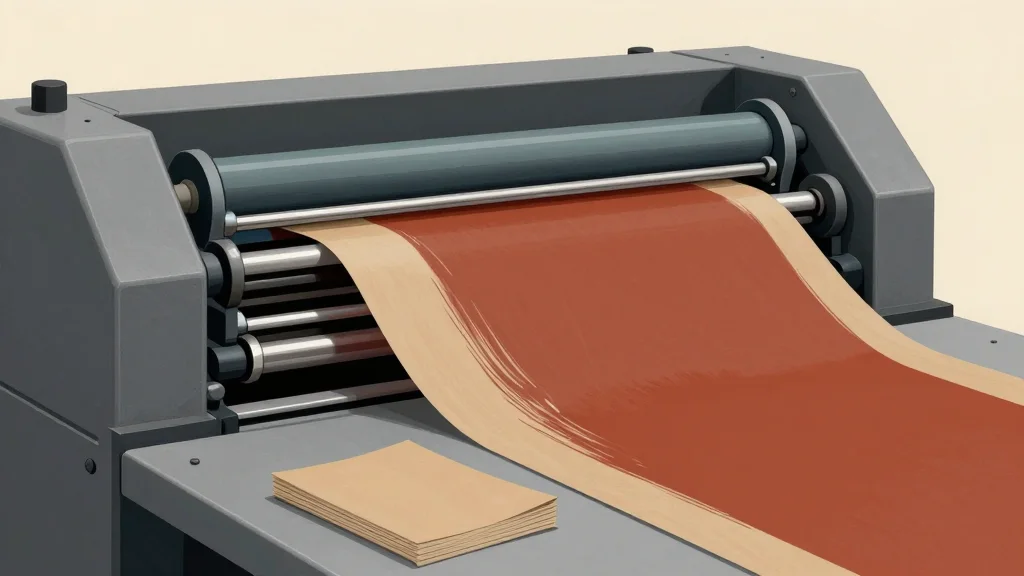
В каждой секции изображение переносится с флексографской формы на анилоксовый вал, а затем с вала на подложку. Анилоксовый вал — резиновое или эластомерное промежуточное звено с мелкой ячейчатой поверхностью, которое дозирует количество краски перед нанесением. Форма прижимается к валу под давлением, вал прижимается к подложке. Точность переноса зависит от состояния ячейек анилокса, качества формы и стабильности прижимных усилий.
Повтор печати и его значение
Повтор печати — расстояние, на которое подложка смещается между двумя последовательными проходами через одну печатную секцию. Он определяется окружностью анилоксового вала и должен совпадать с шагом изображения на форме. Если повтор печати не соответствует шагу формы, цвета смещаются относительно друг друга, и многослойное изображение размывается. Для рулонной бумаги типичные значения повторя лежат в диапазоне от нескольких сотен до полутора тысяч миллиметров; для рукавных подложек шаг обычно короче, поскольку диаметр вала меньше.
Транспорт подложки
Полотно разворачивается с рулона на размоточном устройстве, проходит через систему направляющих, печатные секции, сушильные или проветривающие зоны и наматывается на перемоточный вал. Натяжение регулируется автоматически или вручную в зависимости от конструкции машины. Избыточное натяжение может рвать тонкую бумагу; недостаточное приводит к провисанию полотна и размытию отпечатка. Для подложек плотностью от 30 до 350 г/м² подбираются разные режимы натяжения и скорости протяжки.
Скорость и производительность
Механическая скорость машины — максимальная скорость протяжки полотна при холостом ходе или без нагрузки краски. Фактическая скорость печати при многосекционной работе обычно ниже, поскольку каждая секция требует времени на стабилизацию отпечатка. Скорость также ограничивается временем высыхания краски между секциями: если краска из предыдущего цвета не успевает схватиться, следующий прижим может смазать изображение. Для бумажных подложек с водной или УФ-краской эти ограничения выражены сильнее, чем для полимерных плёнок.
Настройка смены
Перед запуском тиража оператор устанавливает формы в секции, подбирает анилоксовые валы под шаг печати, калибрует прижим и проверяет совмещение цветов. Настройка включает пробные прогоны на коротких отрезках подложки, оценку плотности краски и точности совмещения. После корректировки параметров машина переводится в рабочий режим. Время настройки зависит от числа секций, сложности макета и опыта персонала.