Подложка для этикетки
Флексографская печать этикеток выполняется на рулоне, поэтому подложка должна сохранять стабильную ширину и равномерную плотность в течение всего тиража. Бумажные подложки различают по плотности: для самоклеящихся этикеток чаще применяют бумагу с плотностью от 45 до 80 г/м², для жёстких этикеток — картон плотностью выше 150 г/м². Разница в плотности влияет на глубину отпечатка и на то, как лист будет вести себя при нанесении клея и при последующей перфорации.
При работе с плёночными подложками, полиэтилентерефталатом или полипропиленом, учитывают коэффициент линейного расширения материала. Плёнка реагирует на температуру и натяжение полотна сильнее бумаги, поэтому настройку натяжения делают отдельно для каждого вида подложки. В обоих случаях перед запуском рулона проверяют отсутствие перекосов, заломов и участков с изменённой толщиной.
Клеевой слой и его конструкция
Самоклеящаяся этикетка состоит из трёх слоёв: печатного верхнего слоя, клеевого слоя и подложки, с которой этикетку отклеивают. Клей наносят на печатный слой после печати, обычно в отдельной клеевой секции или на специализированной клеевой машине. Тип клея выбирают по назначению этикетки: перманентный клей для постоянной фиксации, временный — для многоразового использования, клей с повышенной адгезией — для поверхностей с остаточной влажностью или пылью.
Толщина клеевого слоя измеряется в граммах на квадратный метр и влияет на скорость нанесения и на прочность фиксации. Слишком толстый слой может перетекать через края при вырубки, слишком тонкий — давать отслоение при транспортировке. При контроле тиража проверяют равномерность нанесения по всей ширине полотна и отсутствие пропусков в местах, где рулон соприкасался с направляющими.
Совмещение отпечатка
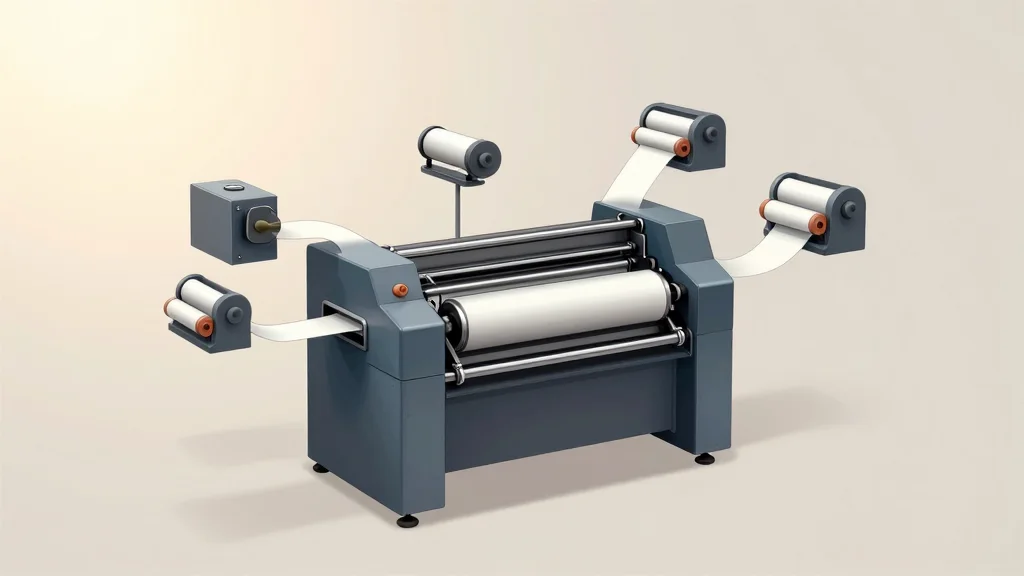
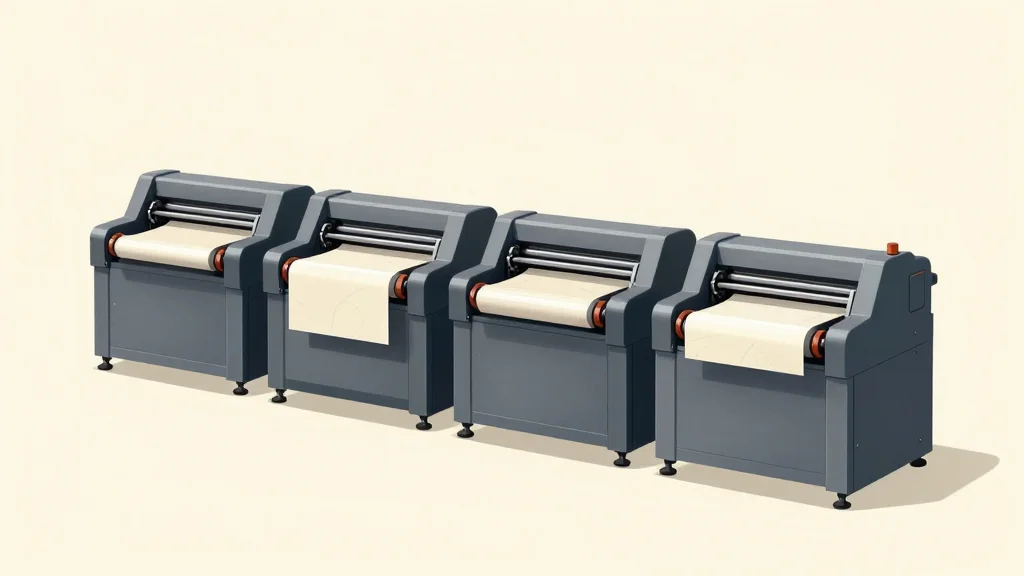
Совмещение, или регистр, определяет, насколько точно накладываются цвета в многосекционной машине и как печатный рисунок располагается относительно краёв этикетки. В линейной флексографской машине каждый печатный цилиндр имеет собственный привод, что позволяет корректировать положение цвета независимо от остальных. Регулировку выполняют по контрольным меткам, нанесённым на макет, или по пробным оттискам.
При печати этикеток критичны два направления: продольное совмещение вдоль полотна и поперечное — по ширине. Продольное расхождение проявляется как смещение цветовых полос, поперечное — как сдвиг рисунка относительно линии вырубки. Допустимое отклонение зависит от требований заказчика и от типа этикетки; для штрихкодов и кодов DataMatrix допуск обычно составляет доли миллиметра, потому что ошибка совмещения может сделать код нечитаемым сканером.
Анилоксовый вал и дозирование краски
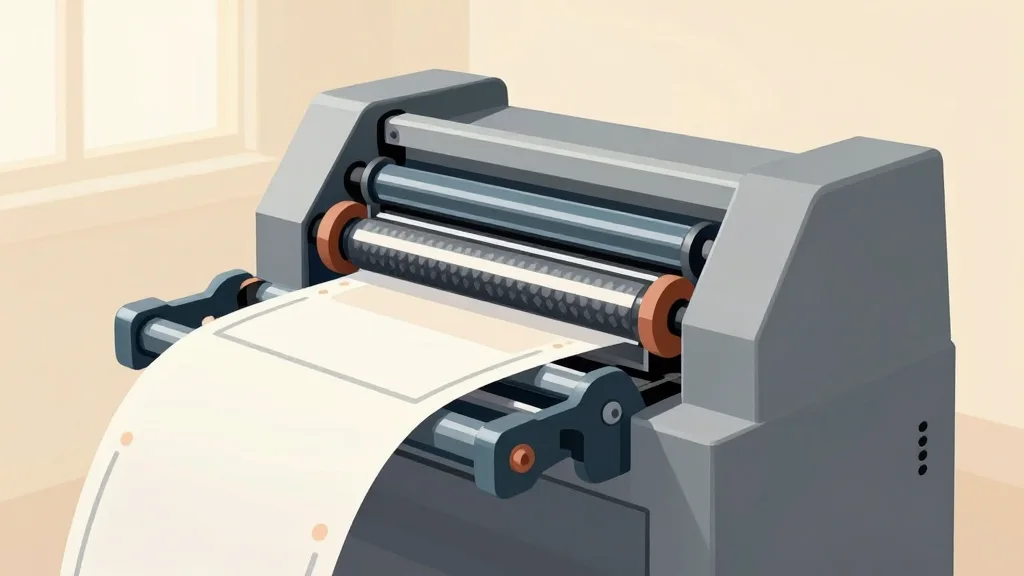
Анилоксовый вал, или дозирующий вал, расположен между печатной формой и подложкой. Его поверхность покрыта мелкими углублениями, которые дозируют количество краски, передаваемой на форму. Диаметр ячейки и их плотность определяют толщину красочного слоя: чем мельче ячейки, тем тоньше слой и тем выше разрешение мелких штрихов.
Для этикеток с мелким текстом и штрихкодами выбирают вал с мелкой ячейкой и высокой плотностью. Для сплошных цветовых полей допустим более крупный вал, обеспечивающий равномерное покрытие без проплешин. Износ вала приводит к неравномерному дозированию: краска начинает распределяться неравномерно, появляются полосы или пятна. Поэтому при смене тиража проверяют состояние вала и при необходимости заменяют его.
Вырубка и контроль формы
Вырубка формирует контур этикетки на рулоне. В флексографской линии вырубка может выполняться встроено, в отдельной секции с сервоприводом, или на специализированной вырубочной машине после печати. Форма вырубки изготавливается из стали или композитных материалов и должна точно соответствовать контуру макета, включая внутренние вырезы для отверстий или перфорации.
Контроль вырубки включает проверку совпадения контура с печатным рисунком, качество среза и отсутствие заусенцев. Зазор между лезвием формы и подложкой регулируют так, чтобы срез был чистым без разрывов бумаги или плёнки. При работе с плёночными подложками зазор делают минимальным, чтобы исключить деформацию материала вокруг линии реза.