Назначение монтажного оборудования
Монтаж флексографской формы на печатную группу начинается с закрепления печатной пластины на монтажном барабане. От качества этого этапа зависят точность совмещения цветов, стабильность оттиска и срок службы самой формы. Монтажная машина или монтажный стол с вакуумным или механическим зажимом выполняет две задачи: удерживает форму неподвижно в момент наклейки и обеспечивает одинаковое положение относительно реперных меток при каждой смене.
Виды монтажных лент
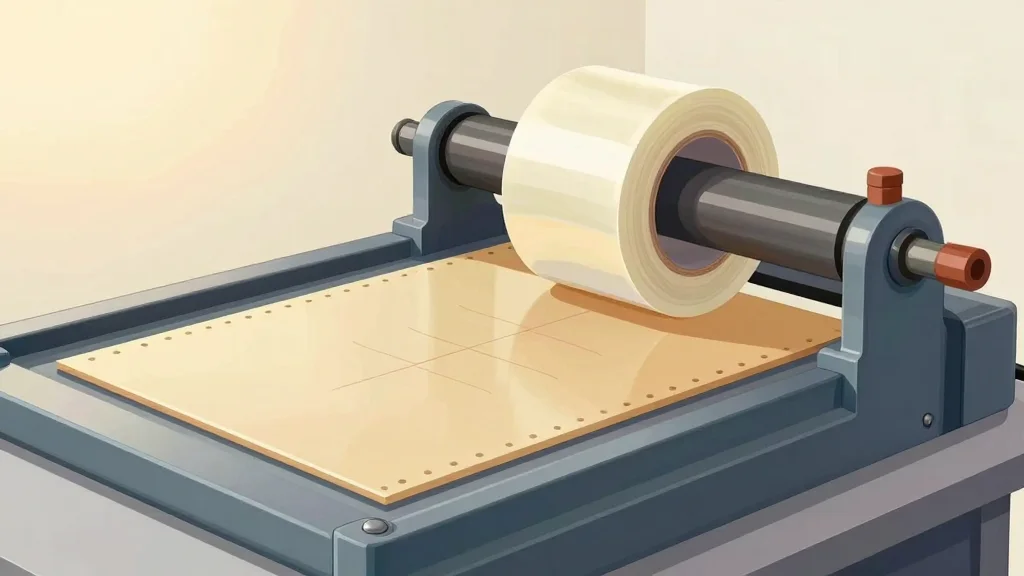
Монтажная лента служит промежуточным слоем между пластиной и барабаном. Различают ленты с постоянным клеевым слоем и самоклеящиеся ленты с защитной подложкой. Постоянный клей требует предварительного нанесения и сушки, что увеличивает время монтажа, но дает более равномерное сцепление. Самоклеящаяся лента сокращает цикл, однако чувствительна к температуре и влажности в помещении.
Для многоразового монтажа применяют ленты с отслаиваемым клеем или двусторонние ленты с липучим слоем, рассчитанным на десятки циклов. Одноразовые ленты дешевле, но при частой смене форм создают отходы и риск оставляют следы клея на поверхности пластины.
Реперные метки и их роль
Реперные метки — это напечатанные или нанесенные на форму и подложку ориентиры, позволяющие оператору совмещать последующие цвета. На монтажном этапе метки должны быть видны на поверхности пластины и не перекрыты монтажной лентой. Если метка окажется под лентой, точность совмещения будет зависеть от визуальной оценки, а не от объективного контроля.
При подготовке макета для флексографии метки размещают за пределами зоны печати, на полях. Их размер и контрастность выбирают так, чтобы метка читалась при нормальном освещении монтажного стола. Для многослойных форм с несколькими цветами метки наносят на каждую пластину в единой системе координат.
Порядок монтажа на барабан
Перед наклейкой поверхность монтажного барабана очищают от остатков клея и пыли. Затем на барабан укладывают монтажную ленту, выравнивая ее относительно реперной линии барабана. Форму помещают на ленту так, чтобы реперные метки пластины совпали с метками барабана или с заранее нанесенными ориентирами.
Закрепление выполняют вакуумным прижимом или механическими зажимами по периметру. Вакуумное крепление распределяет усилие равномерно и снижает риск деформации пластины, особенно для форм большого диаметра. Механические зажимы проще по конструкции, но требуют внимательного контроля усилия, чтобы не повредить печатную поверхность.
Повторяемость позиционирования
Повторяемость достигается за счет фиксированных ориентиров на барабане и стандартного порядка действий. Если оператор каждый раз начинает монтаж с одной и той же метки барабана и использует один и тот же способ выравнивания, отклонение между формами остается в пределах допуска.
Дополнительно применяют монтажные шаблоны или направляющие, повторяющие контур формы. Для серийных работ с идентичными формами целесообразно использовать монтажные карты с фиксированными точками прилегания, что исключает субъективную оценку положения.
Условия и ограничения
Температура и влажность влияют на поведение монтажной ленты и на геометрию пластины. При низкой температуре клей становится вязким, при высокой — слишком текучим. Пластины из полипропилена или полиэтилентерефталата могут незначительно менять линейные размеры в зависимости от условий хранения. Эти факторы учитывают при выборе ленты и при планировании времени на монтаж.
Проверка перед печатью
После монтажа проверяют отсутствие пузырей воздуха под пластиной, ровность прилегания по периметру и видимость реперных меток. Форму прогоняют на холостом ходу, наблюдая за контактом с анилоксовым валом и за отсутствием перекосов. Только после этого переходят к пробной печати на подложке, чтобы оценить совмещение до запуска тиража.