Назначение линейной машины для картона
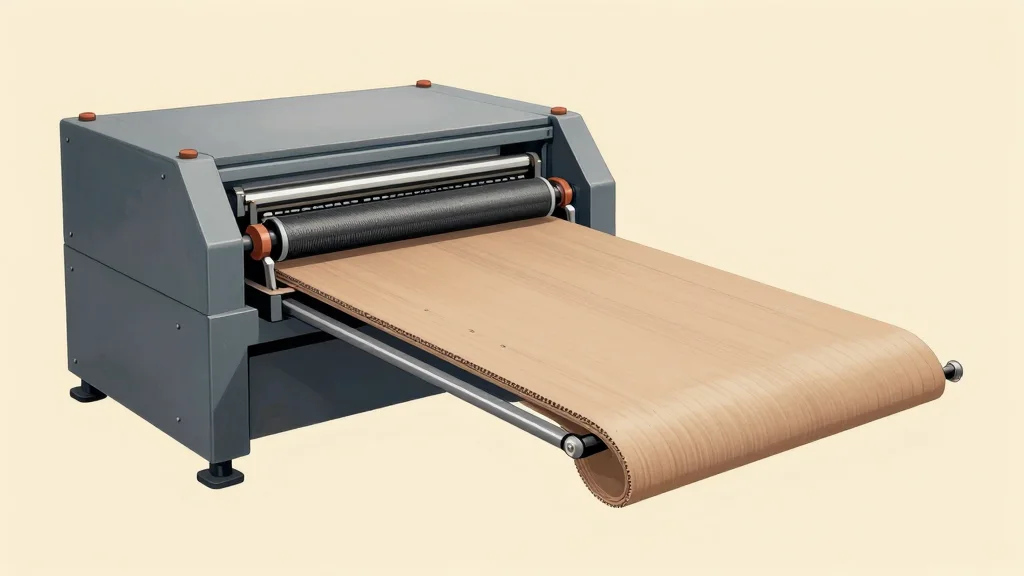
Линейная флексографская машина предназначена для печати на рулонном материале, который проходит через печатные секции последовательно, одна за другой. Каждая секция наносит один цвет или один тип обработки. Для складной картонной упаковки такой принцип удобен, потому что картон обычно печатается с одной стороны и требует точного совмещения красок с последующими операциями вырубки и биговки.
Жёсткость подложки как рабочий параметр
Картон отличается от бумаги прежде всего толщиной и модулем изгиба. Плотность 300 г/м² и выше уже создаёт заметное сопротивление прогибу, а многослойные картонные полотна с плотностью за 400 г/м² ведут себя почти как тонкая пластина. Жёсткость определяет, как материал ложится на опорные валики, удерживается в зоне контакта с анилоксовым валом и передаёт давление от печатного цилиндра к краске.
Печатный контакт в флексографии обеспечивается не прижимом, а точным зазором между анилоксовым валом и печатным цилиндром. Если подложка провисает между валиками, локальное давление в зоне контакта падает, и краска переносится неравномерно. Если подложка слишком жёсткая для установленного шага опорных валиков, она не прилегает к ним полностью, и возникает вибрация полотна, проявляющаяся как волнистость изображения.
Подача полотна и натяжение
Размотка и перемотка на линейной машине работают с натяжением, которое оператор выставляет вручную или автоматика поддерживает по датчикам. Для картона натяжение должно быть достаточным, чтобы исключить провисание, но не таким высоким, чтобы не растягивать материал и не повреждать биговочные линии, нанесённые заранее.
Ширина полотна влияет на поведение подачи. Узкий рулон картонной ленты легче удержать в плоскости, широкий требует дополнительных боковых направляющих и более внимательного контроля перекоса. Перекос на входе в первую печатную секцию переносится на все последующие секции и приводит к накоплению ошибки совмещения.
Анилоксовый вал и его роль в передаче краски
Анилоксовый вал, или анилоксовый цилиндр, служит промежуточным звеном между печатным цилиндром и подложкой. Его поверхность выполнена из эластичного материала с ячейками, которые дозируют количество краски. Для картона с выраженной фактурой поверхности выбирают анилоксовые валы с более плотной ячеечной структурой и умеренным диаметром, чтобы ячейки заполнялись равномерно даже при неравномерном прилегании полотна.
Диаметр анилоксового вала подбирается под скорость печати и тип краски. Меньший диаметр даёт более быстрое отведение краски от ячейки, что полезно при высоких скоростях. Больший диаметр обеспечивает больший запас краски в ячейках, что важно для плотных красок и тёмных полей.
Совмещение красок и биговки
Совмещение, или регистр, на линейной машине контролируется по каждой секции относительно предыдущей. Ошибка в первой секции суммируется со второй, третьей и далее. Для картона, на котором заранее нанесены биговочные линии и метки вырубки, допустимое отклонение обычно меньше, чем для этикеточной бумаги, потому что линия биговки не может быть сдвинута после печати.
Современные машины оснащают оптическими датчиками, которые считывают метки на подложке и корректируют положение печатного цилиндра секции. Для жёсткого картона датчик должен быть настроен так, чтобы не реагировать на фактуру поверхности как на метку. Калибровка выполняется на тестовых отрезках с контрольными знаками.
Влияние скорости на качество
Механическая скорость машины и фактическая скорость при печати на картоне различаются. Картон требует более низких скоростей, чем бумага или плёнка, потому что жёсткость полотна ограничивает точность подачи и увеличивает нагрузку на опорные валики. При повышении скорости возрастает вероятность вибрации, смещения полотна и ухудшения совмещения.
Оператор обычно снижает скорость при переходе на новый картон, при смене краски или при работе с многослойными полотнами. Стабильность подачи важнее максимальной производительности, если заказ требует точного совмещения с биговкой.